阳江五金产业集群优势下,贝川工贸剪刀与刀具生产工艺解析
阳江作为"中国刀剪之都",五金刀剪产业产值占全国同类产品总量的60%以上,阳东区更是集聚了从钢材供应、模具开发到表面处理、包装物流的完整产业链。贝川工贸扎根这片产业沃土,在五金工具的制造精度与批次稳定性上,形成了自己的一套工艺逻辑。本文从剪刀与刀具的生产流程出发,拆解几个关键工序的技术要点。
材料选择与热处理:决定刀刃寿命的核心环节
一把剪刀好不好用,六成看热处理。贝川工贸在刀具和剪刀的生产中,主要采用3Cr14、5Cr15MoV等马氏体不锈钢,碳含量控制在0.45%–0.55%之间,兼顾硬度与韧性。热处理环节采用真空淬火+两次回火工艺,淬火温度区间为1050–1080℃,回火后硬度稳定在HRC54–56。
这个硬度区间是经过反复验证的:低于HRC52,刃口容易卷曲;高于HRC58,则崩口风险明显上升。对于厨房用品中的切片刀、水果刀,我们会将硬度略微下调至HRC53–54,提升抗冲击能力。
刃口研磨与开刃角度:从粗磨到精抛的四道工序
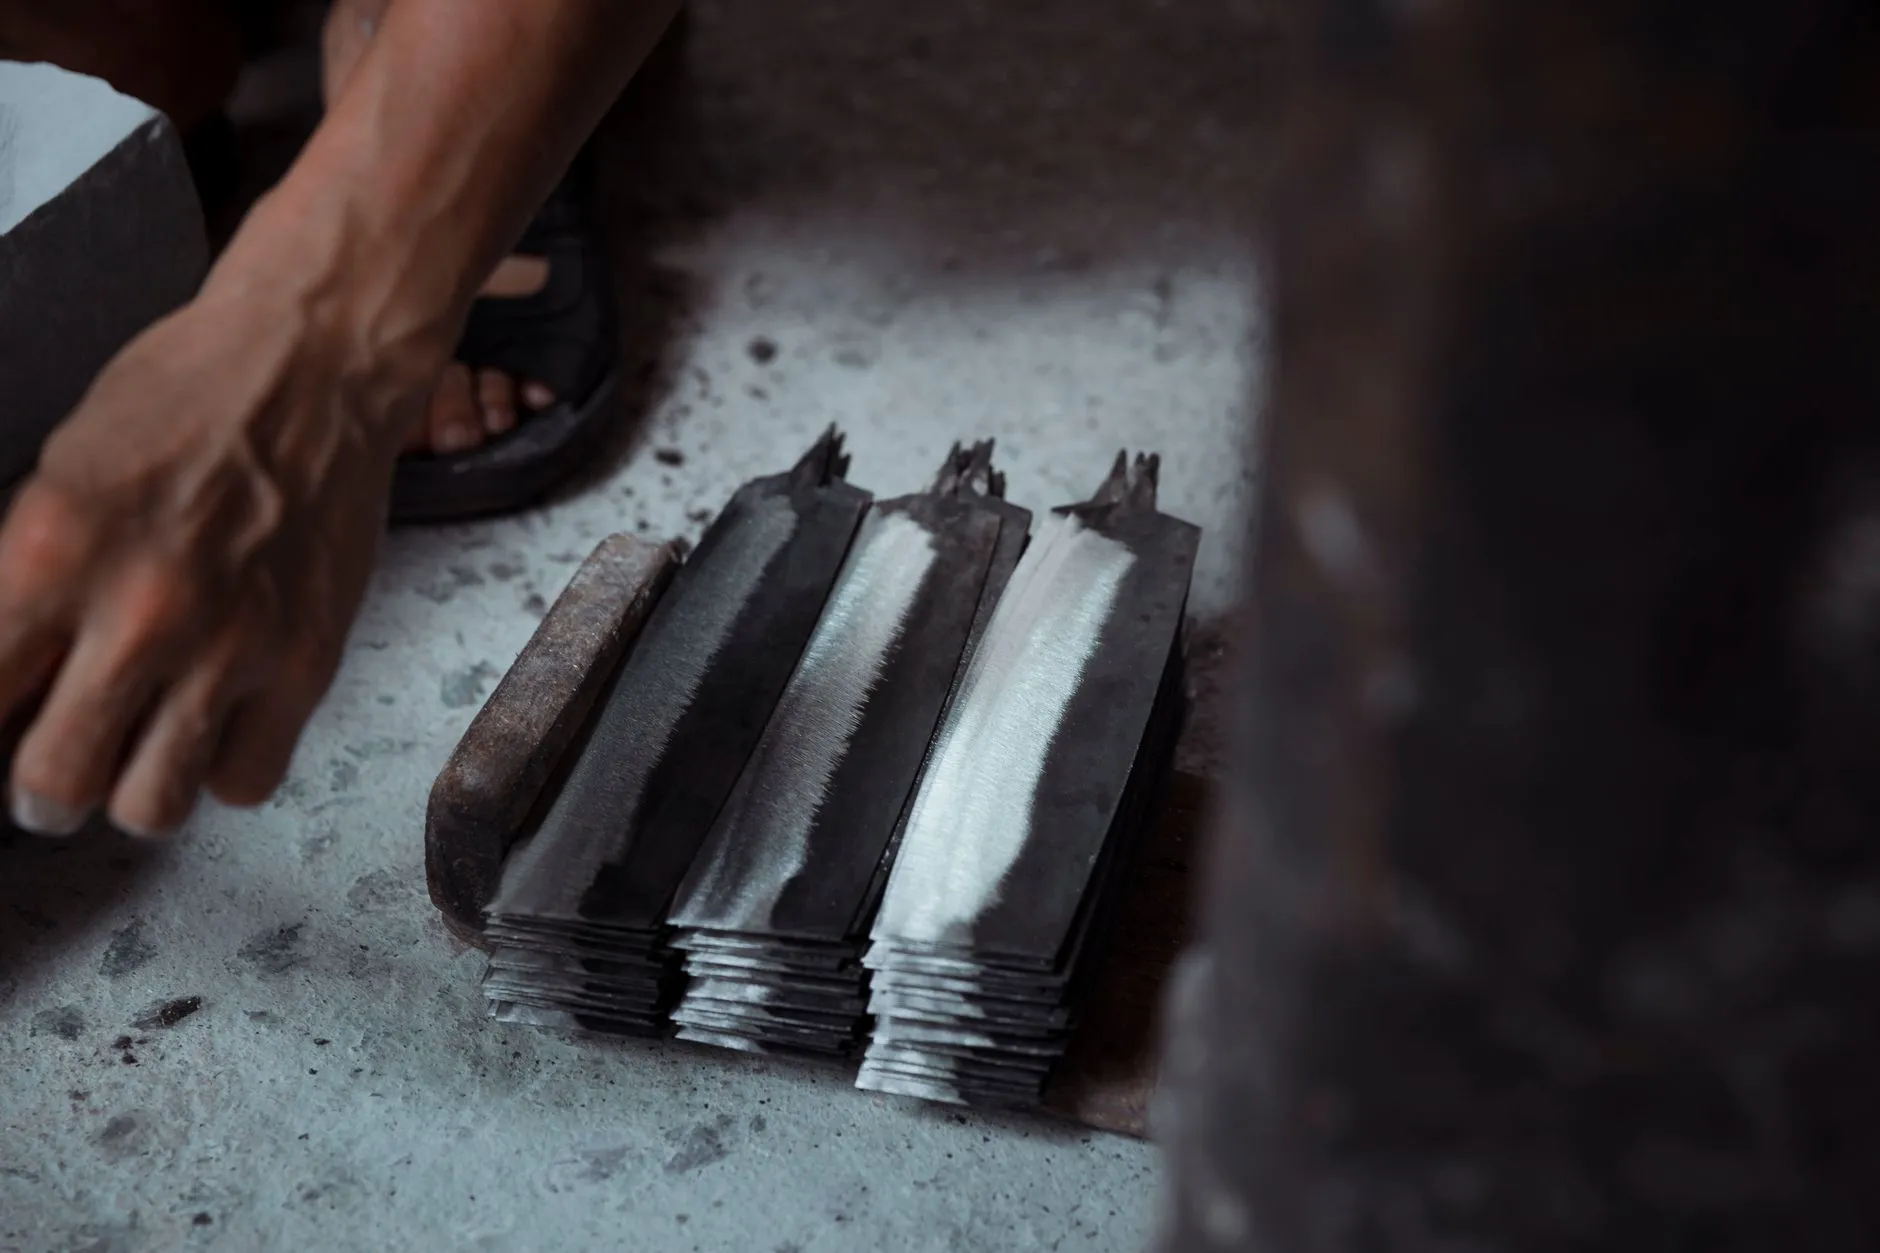
刃口几何形状直接决定切割手感。贝川工贸的剪刀类产品采用四段式研磨流程:
- 粗磨成型:使用60目砂带定角度,剪刀刃口初开角度控制在25°–30°(单边12.5°–15°);
- 半精磨:120目砂带修正刃线,消除粗磨毛刺;
- 精磨:400目陶瓷磨轮将刃口粗糙度降至Ra0.4μm以下;
- 抛光去应力:羊毛轮配合抛光蜡,降低刃口微观缺口密度。
对于园艺工具中的修枝剪,开刃角度会调整为30°–35°,以应对木质枝条的冲击载荷。这个细节很多工厂容易忽略,但实际使用中差异非常明显。
装配精度与一致性控制
剪刀的装配不是简单拧紧螺丝。贝川工贸在剪刀装配线上采用扭矩控制电批,中心轴扭矩设定为2.5–3.0N·m,确保开合顺滑且不松晃。同时,每批次抽检5%成品进行开合疲劳测试,标准为连续开合5000次后,刃口错位量不超过0.05mm。
刀具类产品则重点关注刀柄与刀片的连接强度。注塑柄刀具需通过30N拉力测试,木质柄则增加铆钉数量至3颗以上,防止长期使用后松动。
实践建议:如何判断一把剪刀或刀具的工艺水平
采购商或终端用户可以从几个可操作的维度做快速判断:
- 查看刃口是否有均匀的研磨纹路,杂乱纹路往往意味着研磨工序不到位;
- 试剪多层布料或纸张,感受是否"咬合"而非"撕扯";
- 检查剪刀中心轴是否有松动余量,轻微阻力但无晃动为佳;
- 刀具类产品可用拇指轻刮刃口,有明显涩感说明刃口处理合格。
阳江五金产业集群的优势在于,上述工艺环节都能在30公里半径内找到专业配套,这让贝川工贸能够在小批量定制订单中保持较快的交付节奏,同时不牺牲工艺一致性。对于关注五金工具品质的客户来说,理解这些生产细节,比单纯比价更有意义。